Матрицы и пуансоны изготовление и применение
Матрицы и пуансоны изготовление штампованных изделий

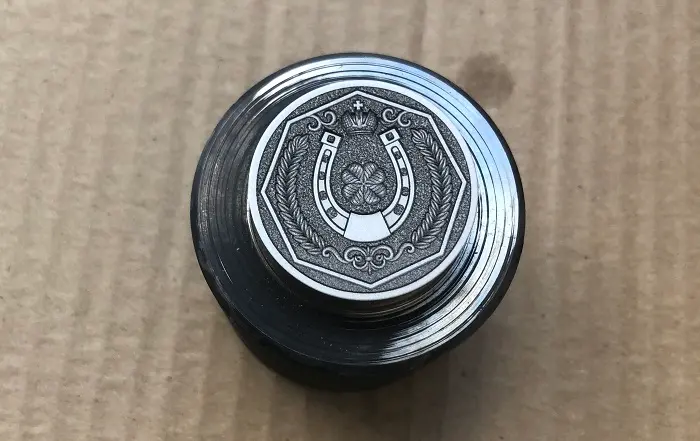
Изготовление матриц и пуансонов под заказ: производство в Москве и поставки по РФ
Эффективность штамповочных линий и пресс-автоматов в современной металлообработке напрямую зависит от надежности технологической оснастки. Главными рабочими узлами таких систем являются матрицы и пуансоны — специализированные металлические компоненты, применяемые для холодной и горячей формовки, вырубки отверстий, калибровки и нанесения маркировки. Прикладываемое механическое давление заставляет заготовку принимать строго заданные геометрические параметры и размеры.
Если перед вашей компанией стоит задача обновить производственный фонд или снизить себестоимость деталей, оптимальный шаг — напрямую купить матрицы и пуансоны у завода-изготовителя. Наше высокотехнологичное производство в Москве осуществляет выпуск износостойкой оснастки по чертежам, техническим заданиям или образцам заказчика.
Стартовая цена на производство простейших единичных элементов начинается всего от 1500 рублей (минимальный объем комплексного заказа составляет 20 000 рублей). Это позволяет нам предлагать выгодные условия как для масштабных серийных заводов, так и для частных мастерских.
Функционал и классификация инструмента
В паре пресс-формы пуансон берет на себя роль подвижного силового элемента. Он оказывает прямое давление на обрабатываемый материал, проталкивая его в полость матрицы или создавая необходимый рельеф. В зависимости от назначения на промышленных линиях, выделяют следующие типы пуансонов:
- Пробивные и прошивные — необходимы для получения сквозных технологических отверстий в листовом прокате.
- Просечные и вырубные — служат для точного отделения готового контура детали от основного полотна.
- Маркировочные и формообразующие — незаменимы при создании объемных элементов, тиснения или нанесения клейма (фирменных логотипов, артикулов).
Выбор марок стали для долговечной службы
В процессе эксплуатации штамповый инструмент испытывает колоссальные циклические нагрузки. По этой причине для заготовок подбирают особые сплавы, поддающиеся закалке до высоких значений твердости (вплоть до 67 HRC). На итоговую цену оснастки влияют габариты узла, глубина обработки и выбранная марка металла.
- Для процессов холодной штамповки. Инструмент изготавливается из легированных инструментальных сталей, которые не деформируются при высоких нагрузках. Наибольшей популярностью пользуются марки Х12МФ (демонстрирует отличную стойкость режущей кромки) и 9ХС (отличается превосходной упругостью), а также углеродистые стали У8/У10А. Обычный конструкционный прокат здесь неприменим, так как из-за локального нагрева при трении инструмент быстро охрупчивается и растрескивается.
- Для горячих прессовых цехов. Работа с разогретым металлом требует применения особых жаропрочных сплавов, сохраняющих структуру при жестком температурном воздействии (например, сталь 6ХВ2С). В узкоспециализированных сферах, связанных с формованием мягких полимеров, допускается использование полимерных композитов с повышенной прочностью на разрыв.
Этапы производства и финишное доведение
Создание высокоточной оснастки — наукоемкий процесс, требующий парка современного оборудования. Наше производство в Москве укомплектовано фрезерными и токарными центрами с ЧПУ, что гарантирует точное соответствие деталей чертежам и стандартам ГОСТ.
Сложная конфигурация рисунка на фасонных матрицах и пуансонах формируется путем прецизионной механической обработки или методом лазерного термо-лучевого воздействия.
Готовое изделие в обязательном порядке проходит финальный цикл обработки:
- Термообработка — ступенчатый нагрев и закалка в автоматических печах с последующим контролем твердости.
- Шлифование — финишное выравнивание геометрии на плоско- и круглошлифовальных станках.
- Полирование — доведение рабочих зон до зеркального состояния, что исключает налипание заготовок и минимизирует силу трения.
Профессионально спроектированные матрица и пуансон существенно продлевают рабочий ресурс пресса и сводят к минимуму риск появления производственного брака.
Преимущества работы с производителем
Прямое сотрудничество с заводом избавляет вас от торговых наценок и скрытых комиссий посредников. Доступная цена, оперативный расчет сметы (в течение суток) и многоступенчатый контроль ОТК на каждом этапе — базовые принципы нашего производства в Москве. Мы закупаем только сертифицированный прокат (Х12МФ, 9ХС, 6ХВ2С) и гарантируем точное соблюдение согласованных сроков.
Чтобы заказать индивидуальный расчет стоимости или купить матрицы и пуансоны под конкретные производственные задачи, загрузите ваши чертежи или эскизы через форму обратной связи. Наш технический специалист ответит вам в течение 15 минут.
- Расконсервация. Новая оснастка поставляется в защитной смазке. Перед установкой на пресс тщательно очистите поверхности ветошью, смоченной в органическом растворителе (уайт-спирит, бензин-калоша). В рабочей зоне не должно оставаться следов консервационного состава.
- Визуальный осмотр. Убедитесь в отсутствии механических повреждений (сколов, глубоких царапин, забоин), полученных при транспортировке.
- Контроль геометрии. Проверьте соответствие сопрягаемых размеров матрицы и пуансоны технической документации.
- Очистка посадочных мест. Тщательно протрите зеркало плиты пресса, подкладные плиты и пуансонодержатели. Любая попавшая соринка или металлическая стружка вызовет перекос инструмента, что приведет к мгновенному сколу рабочей кромки из-за неравномерного распределения колоссального давления.
- Обеспечение соосности. Выравнивание зазора между матрицей и пуансоном — самый критический этап наладки. Неравномерный зазор по периметру резания приводит к быстрому износу инструмента и появлению заусенцев на готовых деталях. Регулировку производите строго по калибрам или щупам.
- Проверка «всухую». Первые несколько ходов ползуна пресса выполните в ручном режиме (или на минимальных оборотах без материала), чтобы убедиться в плавности захода пуансона в матрицу без заеданий и трения о стенки.
- Контроль параметров заготовки. Не допускается обработка материалов, толщина или твердость которых превышает расчетные параметры штампа. Попытка пробить лист большей толщины приведет к пластической деформации или разрушению пуансона.
- Применение смазочно-охлаждающих жидкостей (СОЖ). Работа «на сухую» категорически запрещена, если иное не указано в технологической карте. Регулярная подача специализированного масла или эмульсии снижает коэффициент трения, предотвращает налипание частиц металла на зеркальную поверхность инструмента и эффективно отводит тепло.
- Температурный режим. Оснастку из холодноштамповых сталей (Х12МФ, 9ХС) нельзя перегревать выше 150–200 °C, иначе металл потеряет твердость (отпустится). Для горячих цехов используйте только специализированные термостойкие штампы (из стали 6ХВ2С и аналогичных), предварительно прогревая их перед запуском серии до 150–200 °C во избежание термоудара.
- Контроль износа. Оператор обязан каждые 2–3 часа работы осматривать получаемые детали. Появление облоя (заусенцев) или изменение геометрии реза говорит о затуплении кромок инструмента.
- Своевременная подшлифовка. Не дожидайтесь критического износа или сколов. Профилактическая шлифовка торца пуансона и зеркала матрицы на плоскошлифовальном станке снимает сотые доли миллиметра (наклепанный и изношенный слой), полностью восстанавливая режущие свойства. Заточку необходимо проводить с обильным охлаждением, чтобы избежать прижогов и появления микротрещин.
- Размагничивание. После проведения шлифовальных работ матрицы и пуансоны должны пройти обязательное размагничивание на демагнитизаторе. В противном случае на оснастку будет налипать мелкая металлическая пыль, работающая как абразив.
- Если инструмент снимается с пресса на срок более 24 часов, его необходимо очистить от остатков СОЖ, шлама и отходов производства.
- Нанесите на все рабочие и посадочные поверхности тонкий слой антикоррозийной смазки (например, индустриальное масло И-20 или специальные составы).
- Храните оснастку в сухих отапливаемых помещениях на деревянных или пластиковых стеллажах, исключая прямой контакт металлических элементов друг с другом. В идеале пуансон должен храниться зафиксированным внутри матрицы (через специальные транспортные проставки), чтобы защитить кромки.